1. Introduction
La fonderie en sable est l’une des méthodes de moulage des métaux les plus anciennes et les plus polyvalentes, avec une histoire riche qui s’étend sur plusieurs milliers d’années. Elle reste largement utilisée dans la fabrication en raison de sa capacité à créer des pièces avec des conceptions complexes et des géométries intriquées. Cette technique consiste à créer un moule à partir d’un mélange de sable et à verser du métal en fusion dans la cavité, qui se solidifie pour former la pièce désirée.
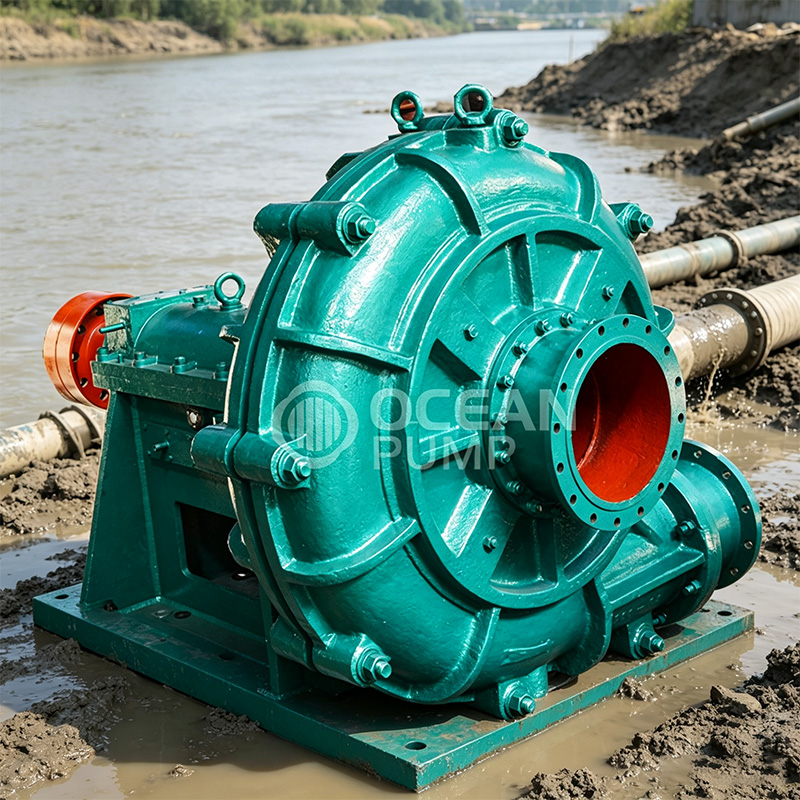
La polyvalence de la fonderie en sable la rend idéale pour divers secteurs, en particulier ceux nécessitant des composants avec des passages internes ou des géométries uniques. Des industries telles que l’exploitation minière, la pétrochimie et le traitement des eaux usées dépendent fortement de cette méthode pour produire des pièces durables comme des pompes et des vannes. Ces industries utilisent souvent des alliages à haute teneur en chrome et des aciers inoxydables, des matériaux réputés pour leur résistance exceptionnelle à l’usure, leur résistance à la corrosion et leur résistance mécanique.
Avec l’avancée de la technologie, la fonderie en sable continue d’évoluer, utilisant des innovations modernes telles que l’impression 3D pour le prototypage rapide et des logiciels de simulation pour améliorer la conception des moules. Cela a permis de maintenir la pertinence de la fonderie en sable dans les applications industrielles modernes, malgré l’essor d’autres techniques de moulage avancées.

2. Le processus de fonderie en sable
Le processus de fonderie en sable comprend plusieurs étapes cruciales, chacune jouant un rôle clé dans la production de composants de haute qualité. Voici un aperçu détaillé des étapes principales du processus de fonderie en sable :
2.1 Création du modèle
La première étape de la fonderie en sable est la création d’un modèle. Un modèle est une réplique de la pièce à fondre et est généralement fabriqué en bois, métal ou plastique. Le modèle doit répliquer avec précision la forme externe de la pièce finale. Pour les composants de pompes et de vannes, les modèles sont souvent conçus avec des géométries complexes et des tolérances pour l’usinage et le rétrécissement. Le rétrécissement se produit lorsque le métal en fusion refroidit et se solidifie, de sorte que le modèle est généralement fabriqué légèrement plus grand que la pièce finale souhaitée.
2.2 Préparation du moule
Une fois le modèle créé, il est placé dans une boîte à moulage, également appelée boîte de moulage. Du sable mélangé avec des liants est ensuite compacté autour du modèle pour former la cavité du moule. Le sable est généralement un matériau à base de silice, mais d’autres types de sable peuvent être utilisés en fonction des exigences du matériau coulé. Dans certains cas, des noyaux sont insérés dans le moule pour former des caractéristiques internes, comme les canaux d’écoulement dans les impulsions de pompe ou les corps de vannes. Ces noyaux sont fabriqués à partir de mélanges de sable et de liants, et ils aident à former des passages internes complexes qui seraient autrement difficiles, voire impossibles, à obtenir.
2.3 Versement du métal
Une fois le moule préparé, le métal en fusion est versé dans la cavité du moule par un système de canaux. Ce système contrôle l’écoulement du métal et minimise la turbulence pour garantir un remplissage uniforme. La température du métal en fusion est cruciale à cette étape, en particulier pour les alliages à haute teneur en chrome et les aciers inoxydables. Le métal doit être versé à la bonne température pour éviter des défauts tels que des bouchons froids ou des coulées mal réalisées. Par exemple, les alliages à haute teneur en chrome doivent être soigneusement contrôlés pour éviter les fissures pendant le processus de moulage.
2.4 Refroidissement et solidification
Après que le métal a été versé dans le moule, il doit refroidir et se solidifier. Le taux de refroidissement est soigneusement contrôlé pour influencer la microstructure et les propriétés mécaniques de la pièce coulée finale. Un refroidissement rapide peut entraîner des défauts comme la porosité, tandis qu’un refroidissement lent peut entraîner une structure de grain inégale. Pour les alliages à haute teneur en chrome, un refroidissement contrôlé est essentiel pour garantir la formation des carbures souhaités et éviter que le matériau ne devienne fragile.
2.5 Secouage et nettoyage
Une fois la pièce solidifiée, le moule est brisé dans un processus appelé “secouage”. Le moule en sable est retiré, et la pièce est nettoyée pour éliminer tout sable résiduel, les oxydes de surface ou d’autres contaminants. Cette étape est cruciale pour obtenir la finition de surface désirée et l’exactitude dimensionnelle de la pièce finale. Le processus de nettoyage implique souvent un sablage abrasif ou d’autres techniques pour garantir que la pièce est exempte de défauts tels que des inclusions de sable.
2.6 Opérations de finition
La dernière étape du processus de fonderie en sable est la finition. Cela comprend l’élimination du système de canaux, qui consiste en les canaux par lesquels le métal en fusion a été versé dans le moule. D’autres opérations de finition peuvent inclure le traitement thermique, utilisé pour améliorer les propriétés mécaniques de la pièce coulée, telles que la dureté, la ténacité et la résistance à la traction. De plus, un usinage peut être nécessaire pour obtenir les dimensions et tolérances précises nécessaires au bon fonctionnement de la pièce.

3. Matériaux : Alliages à Haute Teneur en Chrome et Aciers Inoxydables
Le choix des matériaux utilisés en fonderie de sable joue un rôle crucial dans la performance du composant final, notamment pour les pièces exposées à des conditions de fonctionnement sévères. Les alliages à haute teneur en chrome et les aciers inoxydables sont deux matériaux couramment utilisés en fonderie de sable, en particulier pour les composants de pompes et de vannes.
3.1 Alliages à Haute Teneur en Chrome
Les alliages à haute teneur en chrome, en particulier les fontes blanches à haute teneur en chrome, sont largement utilisés en fonderie de sable en raison de leur excellente résistance à l’usure. Ces alliages contiennent généralement entre 12 % et 30 % de chrome, ce qui forme des phases de carbures durs offrant une résistance exceptionnelle à l’abrasion. Les alliages à haute teneur en chrome sont souvent utilisés dans les pompes à boues et d’autres composants soumis à une usure abrasive.
L’un des défis lorsqu’on coule des alliages à haute teneur en chrome est la gestion du rétrécissement et des fissures. Ces alliages ont une forte tendance à se rétracter lors du refroidissement, et ils peuvent également se fissurer si le taux de refroidissement n’est pas correctement contrôlé. Pour atténuer ces problèmes, les fonderies utilisent des conceptions de réservoirs, des refroidisseurs et des techniques de refroidissement précises pour garantir une solidification uniforme et prévenir les défauts.
3.2 Aciers Inoxydables
Les aciers inoxydables, en particulier les grades austénitiques comme le 316L et les grades duplex, sont également couramment utilisés en fonderie de sable. Ces matériaux sont connus pour leur excellente résistance à la corrosion et leur solidité, ce qui les rend idéaux pour les composants qui seront exposés à des environnements chimiques agressifs, comme ceux rencontrés dans le traitement chimique, la dessalination et les applications marines.
Le moulage des aciers inoxydables présente ses propres défis. Par exemple, les aciers inoxydables sont sujets à l’érosion du moule et à la porosité gazeuse, ce qui peut entraîner des défauts de surface et des points faibles dans la pièce moulée. Ces problèmes peuvent être résolus en utilisant des matériaux de moule appropriés, des systèmes de ventilation et des revêtements réfractaires pour garantir que la pièce moulée respecte les spécifications requises.
4. Avantages de la fonderie en sable pour les composants de pompes et de vannes
La fonderie en sable présente plusieurs avantages clés pour la production de composants de pompes et de vannes, ce qui en fait un choix populaire dans les industries nécessitant des pièces haute performance.
4.1 Flexibilité de Conception
L’un des plus grands avantages de la fonderie en sable est sa capacité à produire des formes complexes. Cela inclut non seulement les caractéristiques externes mais aussi des géométries internes complexes telles que les canaux d’écoulement et les passages. Les pièces de pompes et de vannes nécessitent souvent de telles structures internes complexes pour fonctionner efficacement, et la fonderie en sable permet de créer ces caractéristiques sans avoir besoin de processus ou d’outillages supplémentaires.
4.2 Polyvalence des Matériaux
Un autre avantage de la fonderie en sable est sa compatibilité avec une large gamme de matériaux. Que l’on utilise des alliages à haute teneur en chrome, des aciers inoxydables ou d’autres métaux, la fonderie en sable peut accueillir divers matériaux avec différents points de fusion, caractéristiques de refroidissement et propriétés mécaniques. Cela en fait une méthode adaptée à la production de composants pour une grande variété d’applications, de l’exploitation minière et le dragage au traitement pétrochimique.
4.3 Rentabilité
Comparée à d’autres méthodes de moulage, la fonderie en sable est relativement rentable. Les coûts d’outillage sont plus faibles, ce qui en fait un bon choix pour des productions en petites ou grandes séries. De plus, les matériaux utilisés en fonderie de sable, comme le sable et les liants, sont peu coûteux et facilement disponibles. En conséquence, la fonderie en sable est souvent l’option la plus économique pour la production de pièces complexes en quantités faibles à moyennes.
4.4 Scalabilité
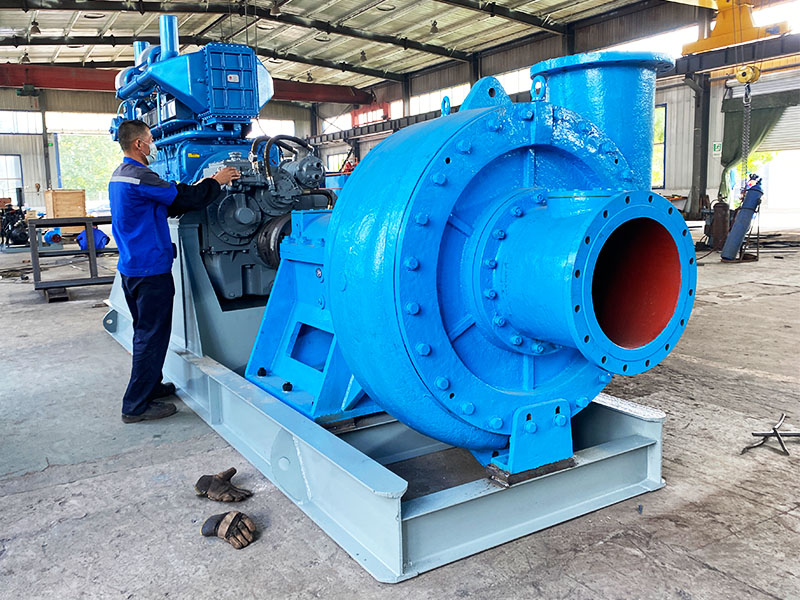
La fonderie en sable est hautement évolutive, ce qui signifie qu’elle peut être utilisée pour produire des composants dans une large gamme de tailles. Des petites pièces de vannes aux grands boîtiers de pompes, la fonderie en sable peut gérer différents volumes de production. Cette évolutivité est particulièrement bénéfique pour les industries qui doivent produire des composants de différentes tailles et configurations.
4.5 Prototypage Rapide
Les récentes avancées en technologie d’impression 3D ont permis de réaliser des modèles pour la fonderie en sable plus rapidement et de manière plus rentable. Cela a permis aux fabricants de prototyper rapidement de nouveaux designs et de tester leur fonctionnalité avant de passer à une production à grande échelle. Le prototypage rapide permet également de réduire le temps nécessaire pour mettre de nouveaux produits sur le marché.

5. Défis et Solutions dans la Fonderie en Sable
Malgré ses nombreux avantages, la fonderie en sable présente certains défis. Certains de ces défis peuvent être résolus grâce à une conception soignée, un choix de matériaux approprié et un contrôle rigoureux du processus.
5.1 Rétrécissement et Porosité
Le rétrécissement et la porosité sont des défauts courants en fonderie de sable, en particulier lors du moulage d’alliages haute performance. Le rétrécissement peut entraîner des problèmes dimensionnels, tandis que la porosité peut affaiblir la pièce moulée et réduire sa résistance mécanique. Les solutions incluent l’optimisation des conceptions de canaux et de réservoirs pour contrôler l’écoulement du métal en fusion, ainsi que l’utilisation de refroidisseurs pour diriger la solidification et minimiser le rétrécissement.
5.2 Érosion du Moule
Lors du moulage à haute température, le matériau du moule peut s’éroder, ce qui entraîne des défauts de surface tels que des finitions rugueuses ou des inexactitudes dimensionnelles. Pour atténuer ce problème, les fonderies utilisent des revêtements réfractaires de haute qualité et des mélanges de sable résistants à l’érosion. De plus, une conception appropriée du moule et un contrôle rigoureux de la température peuvent aider à prévenir l’érosion pendant le processus de moulage.
5.3 Segmentation des Carbures
Dans les alliages à haute teneur en chrome, une distribution inégale des carbures peut affecter la résistance à l’usure du composant final. Cela est particulièrement important pour les pièces devant supporter de hauts niveaux d’abrasion. Pour traiter la ségrégation des carbures, les fonderies utilisent des techniques de refroidissement contrôlées et peuvent également effectuer des traitements thermiques post-fonderie pour garantir une distribution uniforme des carbures dans toute la pièce moulée.
5.4 Précision Dimensionnelle
Atteindre des tolérances serrées en fonderie de sable peut être difficile, en particulier pour les composants avec des géométries complexes. Pour réduire le besoin de traitements mécaniques extensifs et garantir que la pièce finale respecte les spécifications requises, les fonderies se concentrent sur la fabrication précise des modèles, la préparation des moules et le contrôle du processus. De plus, des techniques avancées telles que l’impression 3D et la simulation de moulage peuvent aider à améliorer la précision dimensionnelle.

6. Conclusion
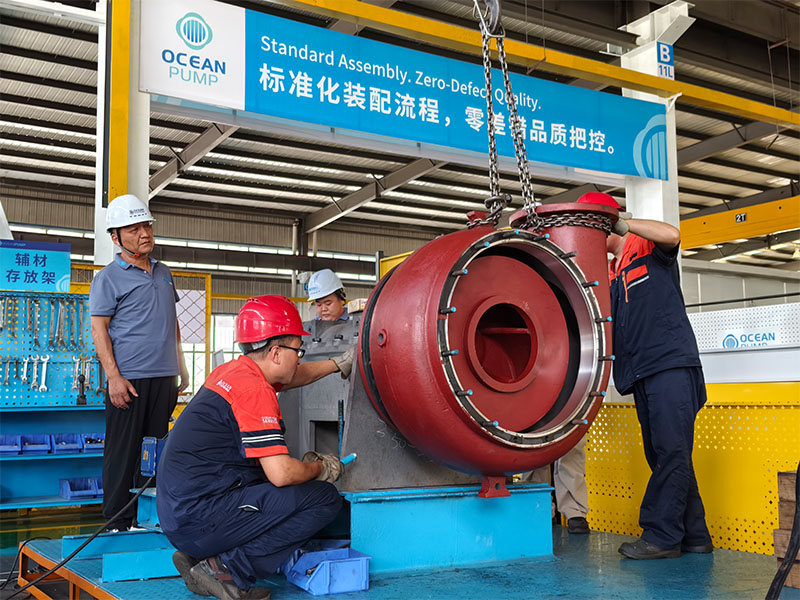
La fonderie en sable reste un processus essentiel et hautement adaptable pour la production de pièces complexes et durables, en particulier dans les industries nécessitant des composants résistants à l’usure et à la corrosion. Sa capacité à traiter une large gamme de matériaux, y compris des alliages à haute teneur en chrome et des aciers inoxydables, en fait une méthode privilégiée pour la fabrication de composants dans des secteurs tels que l’exploitation minière, le dragage et le traitement pétrochimique.
Avec les avancées technologiques, telles que l’impression 3D et la simulation de moulage, la fonderie en sable continue d’évoluer, permettant une production plus rapide et plus précise des composants. Lorsqu’elle est associée à un contrôle qualité rigoureux et à des techniques de post-traitement telles que le traitement thermique et l’usinage, la fonderie en sable peut produire des pièces qui répondent aux exigences mécaniques et métallurgiques les plus exigeantes.
Chez OCEAN Pump, nous nous spécialisons dans le processus de fonderie en sable pour les alliages à haute teneur en chrome et les aciers inoxydables. Forts de plus de 20 ans d’expérience dans les industries de dragage et de manipulation des fluides, nous sommes fiers de notre capacité à livrer des composants de haute qualité capables de performer dans les conditions les plus extrêmes. Que vous ayez besoin de petites pièces de vannes ou de grands boîtiers de pompes, OCEAN Pump est votre partenaire de confiance pour les solutions de fonderie industrielle.
Rédigé par
Wren Yao
Tai’an OCEAN Pump Co., Ltd
Courriel: wren@tsbeng.com
WhatsApp: +86 17515298917