1. Introduction : Les principes fondamentaux du moulage de précision
Le moulage de précision, également connu sous le nom de moulage à la cire perdue, est une technique de fabrication ancienne mais en constante évolution, qui joue un rôle essentiel dans la production moderne de composants métalliques. Le terme “moulage de précision” peut être compris dans deux contextes différents. De manière générale, il désigne toutes les formes de techniques de moulage à perte de modèle, incluant le moulage à la cire perdue et le moulage à la mousse perdue. De manière plus précise, il fait spécifiquement référence à la méthode à la cire perdue, qui repose sur des modèles en cire et des moules en céramique pour obtenir des résultats de haute précision.
Contrairement au moulage traditionnel en sable ou au moulage sous pression, le moulage de précision offre une combinaison unique de précision dimensionnelle, de finition de surface fine et de reproduction de géométries complexes. Ces avantages le rendent particulièrement adapté à la production en série de pièces de taille petite à moyenne avec des formes complexes, en particulier dans les secteurs où la performance et la fiabilité sont essentielles, tels que l’aérospatial, la marine, l’énergie et la fabrication d’équipements lourds. Malgré ses racines anciennes, le moulage de précision reste à la pointe de l’innovation en fonderie, grâce aux améliorations continues de la science des matériaux et de l’automatisation des procédés.
2. Moulage à la cire perdue : principes, matériaux et précision
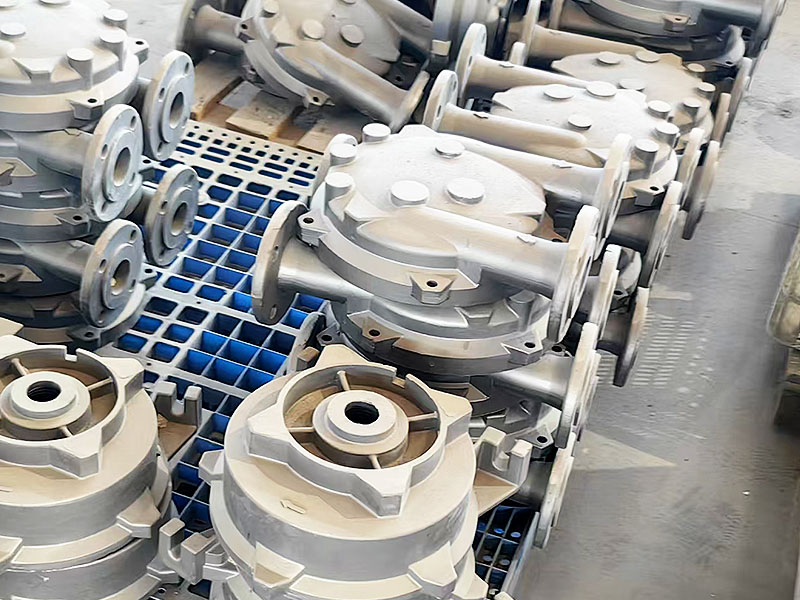
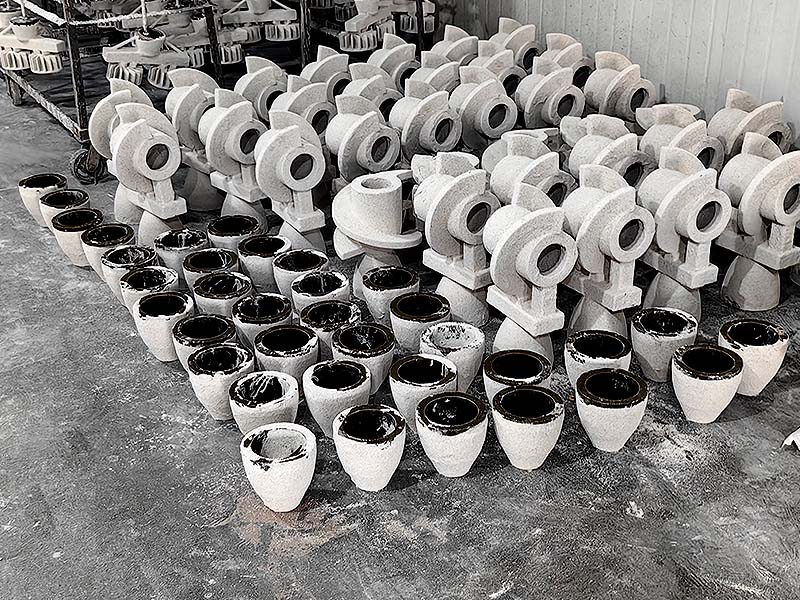
Au cœur du moulage de précision se trouve le procédé à la cire perdue, qui commence par la création d’un modèle détaillé en cire représentant le composant métallique final. Ce modèle en cire est recouvert plusieurs fois d’une bouillie de céramique pour former une coque résistante et réfractaire. Une fois la coque entièrement séchée et durcie, la cire est éliminée — soit par eau chaude, autoclave à vapeur, ou flamme ouverte — laissant ainsi une cavité de moule vide. Le métal en fusion est ensuite versé dans le moule préchauffé. Une fois refroidi et solidifié, la coque en céramique est brisée, révélant un composant coulé nécessitant peu de post-traitement.
La performance du moulage à la cire perdue dépend fortement du type de liant utilisé dans la bouillie de céramique. Deux méthodes dominantes sont employées dans l’industrie : le moulage à la silicate de sodium (verre aqueux) et le moulage à la sol de silice. Chaque technique offre des avantages distincts et des compromis.
2.1 Moulage à la silicate de sodium
Le procédé au silicate de sodium, développé au milieu du 20e siècle, utilise le verre aqueux comme liant principal pour la construction des coques en céramique. Cette méthode est largement appréciée pour son faible coût matériel, ses temps de séchage rapides et son adaptabilité aux pièces de précision moyenne. Elle est particulièrement populaire dans les environnements de production à grande échelle où des tolérances serrées sont moins critiques. Bien que relativement mature sur le plan technologique, le moulage au verre aqueux reste essentiel pour la production de composants robustes tels que les boîtiers de pompe, les pièces de machines agricoles et le matériel de construction.
2.2 Moulage à la sol de silice
En revanche, le procédé au sol de silice utilise la silice colloïdale comme liant céramique. Bien qu’il implique des temps de séchage plus longs et des coûts plus élevés, cette méthode offre une bien meilleure finition de surface et un meilleur contrôle dimensionnel, atteignant souvent des tolérances de grade CT4 à CT6. Le moulage au sol de silice est particulièrement apprécié pour des applications de haute précision où la fiabilité sous contrainte est essentielle, telles que les pales de turbine, les roues à aubes, les vannes de précision et les équipements marins. De plus, la nature chimiquement stable du sol de silice garantit moins de défauts lors des opérations à haute température, ce qui se traduit par une meilleure intégrité du moulage.
2.3 Comparaison des deux procédés : Précision vs Productivité
Bien que le silicate de sodium et le sol de silice soient utilisés pour former des moules en céramique, leurs différences techniques entraînent des résultats de performance distincts. Les coques à base de silicate de sodium ont tendance à être plus épaisses et moins raffinées, offrant une robustesse au détriment de la précision. Les coques en sol de silice, composées de particules réfractaires ultrafines et de liants de haute pureté, offrent une meilleure douceur, des tolérances plus serrées et de meilleures propriétés mécaniques — mais à un coût de traitement et de matériau plus élevé. Les fabricants doivent équilibrer ces facteurs en fonction des exigences d’utilisation finale de la pièce.
3. Moulage à la mousse perdue : L’approche de l’évaporation du modèle
Une autre technique souvent mentionnée aux côtés du moulage de précision est le moulage à la mousse perdue, ou moulage à l’évaporation du modèle. Contrairement à la méthode à la cire perdue, le moulage à la mousse perdue utilise des modèles en polystyrène expansé (EPS) qui s’évaporent au contact du métal en fusion, éliminant ainsi la nécessité d’enlever la cire. Bien que cette méthode repose également sur des coques en céramique — souvent formées avec des liants en silicate de sodium ou en sol de silice — elle se distingue tant par son principe que par ses applications.
D’un point de vue technique, le moulage à la mousse perdue est moins précis que le moulage à la cire perdue. La tendance de la mousse à se contracter et à se déformer sous de hautes températures, associée à des problèmes potentiels d’évacuation des gaz pendant le coulage du métal, peut entraîner des incohérences dimensionnelles ou des imperfections de surface. En conséquence, cette méthode est mieux adaptée aux grandes pièces simples, telles que les blocs moteurs, les carters de pompe et les plaques de base de fonderie, où les détails fins ne sont pas essentiels.
Il est donc plus précis de classer le moulage à la mousse perdue comme une catégorie distincte plutôt que comme une branche du moulage de précision, malgré les similitudes superficielles dans les techniques de construction des moules.
4. Vue d’ensemble étape par étape : Le flux de travail du moulage à la cire perdue avec sol de silice
Pour mieux comprendre le processus de moulage de précision, examinons chaque étape en utilisant le moulage à la cire perdue avec sol de silice comme méthode standard :
Le processus commence par la conception 3D ou l’ingénierie inverse pour générer un modèle maître. Un moule est ensuite usiné par commande numérique (CNC) pour façonner la cire fondue en répliques de précision de la pièce. Ces modèles en cire sont assemblés en un faisceau, appelé arbre de cire, permettant un moulage par lot.
Chaque modèle en cire est plongé successivement dans une bouillie de céramique faite de sol de silice et de poudre réfractaire, puis recouvert de sable fin. Cette opération est répétée plusieurs fois pour construire une coque en céramique solide. Une fois les couches séchées dans des conditions contrôlées, l’assemblage subit un processus de déscivrage, généralement à l’aide d’un autoclave à vapeur à haute pression ou d’une combustion rapide.
La coque vide est ensuite préchauffée pour la renforcer et éliminer la cire résiduelle, assurant ainsi une intégrité optimale du moule. Le métal en fusion — allant de l’acier inoxydable aux alliages résistants à l’usure — est versé dans le moule à des températures élevées. Une fois le métal solidifié et refroidi, la coque en céramique est brisée mécaniquement ou chimiquement, et les pièces individuelles sont coupées du système de canaux.
Les étapes finales incluent le meulage, l’usinage, le traitement de surface et l’inspection de qualité pour garantir la conformité aux spécifications dimensionnelles et mécaniques.
5. Avantages et applications du moulage de précision
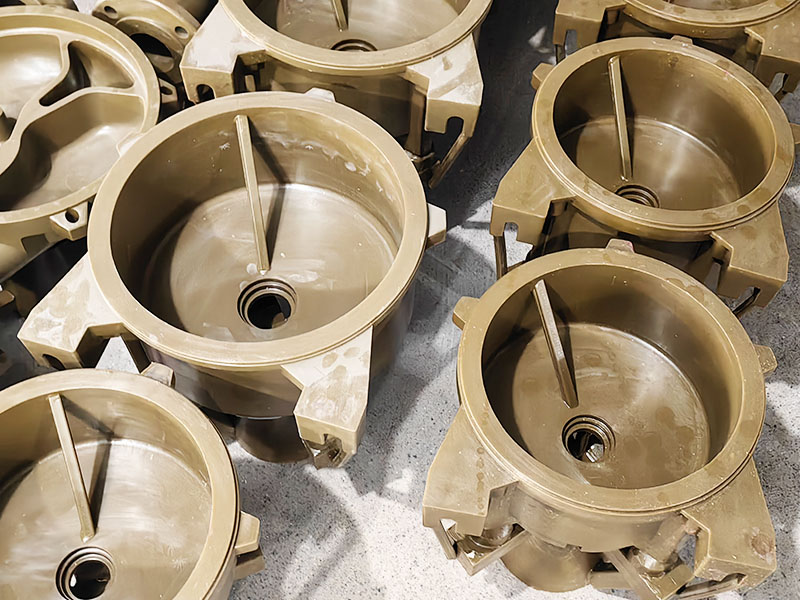
Le moulage de précision se distingue comme l’une des méthodes de formage des métaux les plus polyvalentes et sophistiquées disponibles aujourd’hui. Sa capacité à produire des composants complexes, proches de la forme nette, avec une finition de surface exceptionnelle et des tolérances serrées en fait une solution indispensable dans une large gamme d’industries.
L’un des avantages les plus notables du moulage de précision est sa capacité à produire des pièces avec des géométries complexes — y compris des parois minces, des canaux internes et des détails fins — qui seraient impossibles ou économiquement non rentables à réaliser par usinage ou moulage en sable. Le processus prend également en charge une large gamme d’alliages métalliques, allant de l’acier au carbone, des aciers alliés à bas et haut alliage, à l’acier inoxydable, les superalliages, les alliages à base de cuivre et l’aluminium.
Un autre avantage clé réside dans sa précision dimensionnelle, qui réduit voire élimine le besoin d’usinage après le moulage. Les tolérances typiques varient de CT4 à CT6, avec une rugosité de surface réalisable de Ra 3,2 μm ou mieux, ce qui permet de réduire considérablement les coûts de production à long terme.
De plus, le moulage de précision est particulièrement bien adapté à la production en série et à la fabrication de petites séries, car il permet de mouler plusieurs composants identiques en un seul arbre. Cette efficacité, combinée à une réduction des déchets matériels et un rendement élevé du moulage, rend le processus non seulement précis mais aussi économiquement viable.
Grâce à ces avantages, le moulage de précision est devenu la pierre angulaire de la fabrication de nombreux composants haute performance utilisés dans :
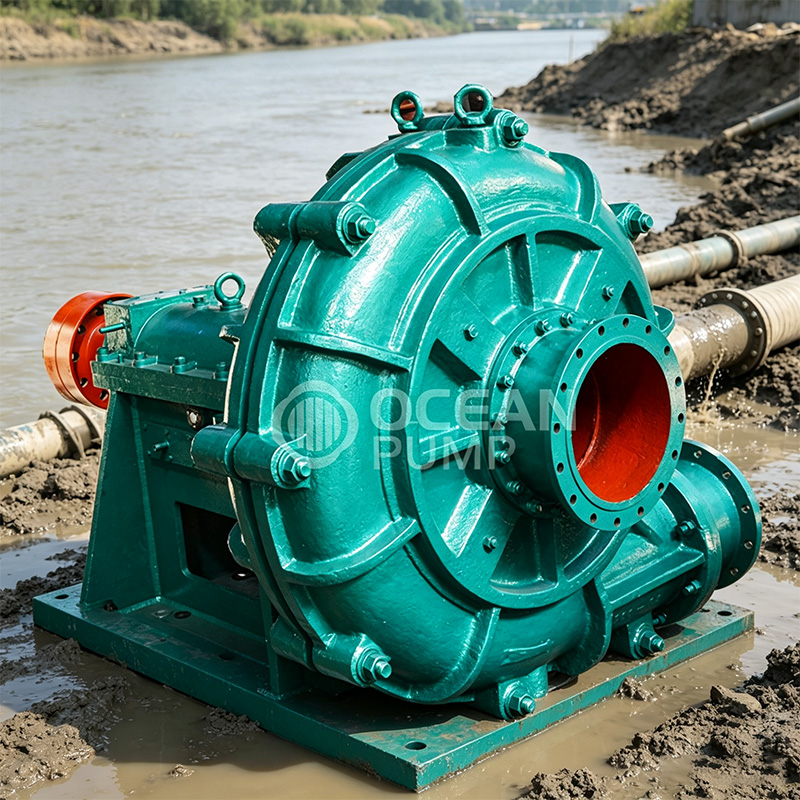
- L’ingénierie marine (roues à aubes, carters de pompe, corps de vannes)
- L’aérospatiale et la défense (pales de turbine, actionneurs, boîtiers)
- L’automobile et le sport automobile (engrenages, composants de turbocompresseur)
- Le pétrole & gaz et la pétrochimie (raccords à pression, pièces de pompe)
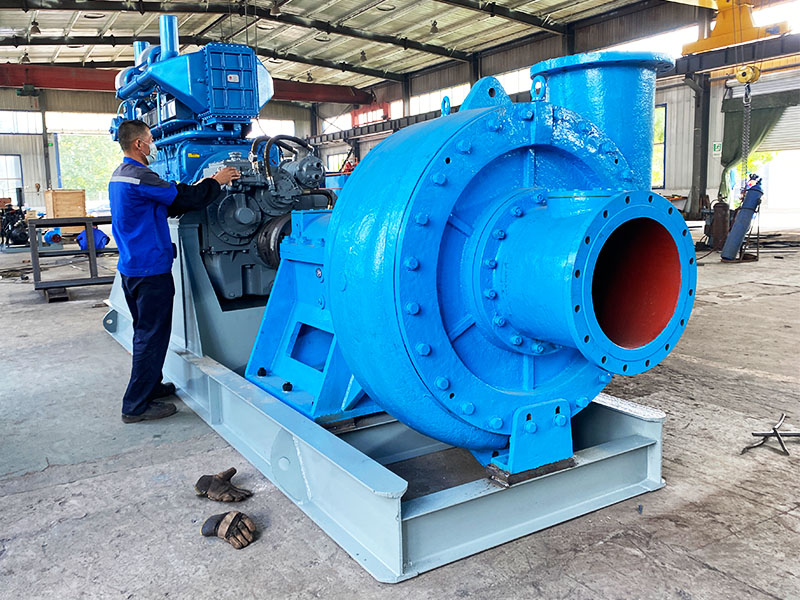
- La drague et les machines minières (carters de pompe à sable, dents de drague)
- Les équipements médicaux (implants orthopédiques, instruments chirurgicaux)
Dans toutes ces applications, le moulage de précision permet aux ingénieurs d’optimiser la conception des produits pour le poids, la résistance, la dynamique des flux et l’efficacité spatiale — sans sacrifier la qualité ou la durabilité.
6. Conclusion
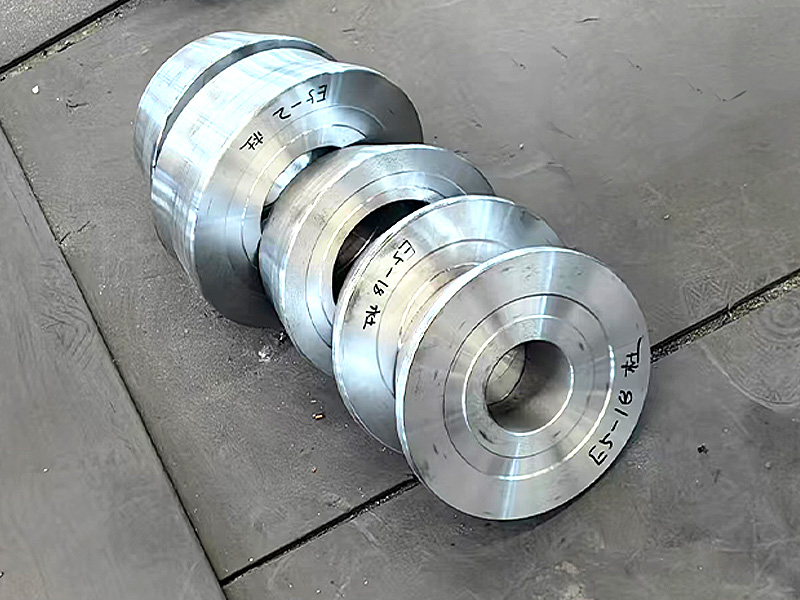
Le moulage de précision, en particulier le procédé à la cire perdue avec sol de silice, demeure une pierre angulaire de la fabrication métallique moderne. Comparé au moulage en sable et au moulage sous pression, il offre une précision inégalée, une excellente finition de surface et la capacité de produire des pièces complexes en petites à moyennes séries. Cette technique est largement utilisée dans des industries telles que l’ingénierie marine, l’automobile, l’aérospatiale et la machinerie lourde, prouvant sa polyvalence et sa pertinence continue.
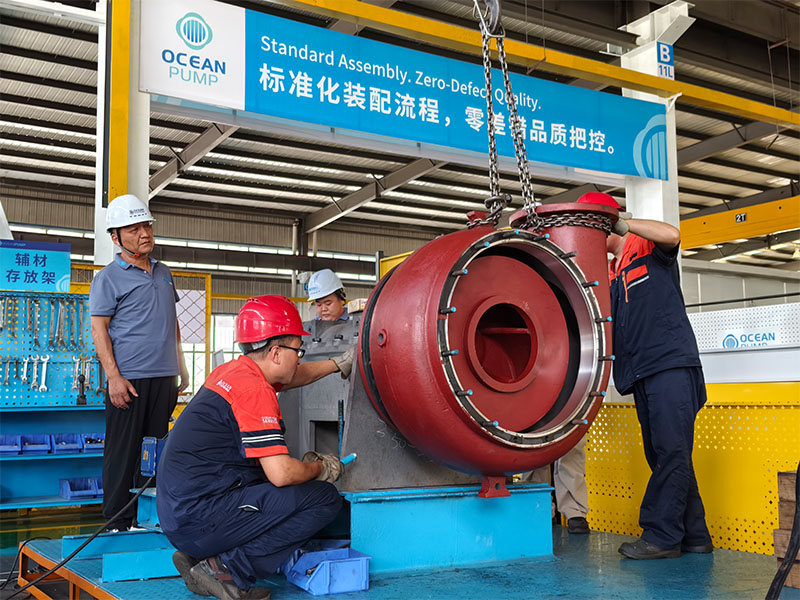
Chez OCEAN Pump, nous appliquons des décennies d’expertise en fonderie pour produire des composants de haute qualité pour la drague et l’utilisation industrielle. Des carters de pompe aux roues à aubes, toutes nos pièces sont coulées à l’aide de méthodes de précision avancées pour garantir la résistance, la durabilité et la précision dimensionnelle. Nous soutenons les clients du monde entier avec des solutions personnalisées, offrant des services complets, depuis l’examen des dessins et la fabrication des moules jusqu’au moulage final et à l’usinage. Si vous avez besoin d’un partenaire fiable pour le moulage d’alliages ou la fabrication de composants sur mesure, OCEAN Pump est là pour vous aider — partout dans le monde.
Rédigé par
Wren Yao
Tai’an OCEAN Pump Co., Ltd
Courriel: wren@tsbeng.com
WhatsApp: +86 17515298917